中国粉体网讯 光伏、半导体、光通信产业飞速发展的今天,高纯石英作为核心基础材料,广泛用于石英坩埚、高端石英玻璃、光纤预制棒等关键器件。但气泡缺陷始终是高纯石英制品生产的“拦路虎”,不仅降低材料力学与光学性能,在半导体拉晶场景下,气泡释放的气体还会直接干扰单晶硅生长,影响芯片与光伏硅片品质,也是我国高端石英国产化需要攻克的重点问题。
气泡从何而来?原料与工艺双重诱因
气泡缺陷的产生,是原料本征条件、熔炼、冷却多因素耦合的结果。
原料端:先天埋下隐患
气液包裹体:石英矿形成时封存的H2O、CO2等流体包裹体,高温下内部压力暴涨发生爆裂释放气体,气体来不及逸出就残留在制品内,是气泡最主要来源。合成石英砂几乎不含包裹体,天然水晶、石英原矿包裹体含量依次升高。
杂质组分:天然石英的金属伴生矿物、合成石英砂里面的碳杂质、羟基,高温分解会生成CO、H2、H2O等气体,催生云雾状微气泡。有意思的是,少量碱金属杂质反而可以降低熔体黏度,辅助气泡上浮排出。
颗粒形貌:石英砂颗粒形状不规则、粒度搭配不合理,堆积产生大量空隙裹挟空气;石英熔体黏度极高,空隙难以完全闭合,就会形成封闭气孔缺陷。
工艺端:熔炼冷却放大缺陷
升温太快,石英容易形成“壳-核结构”,表层先行熔融封死内部,气体被困在熔体内部;熔炼温度偏低、保温时间不足,熔体黏度大,气泡上浮缓慢,无法充分逸出。常见的熔炼工艺有电熔法、气炼法以及等离子体熔融法等,优缺点如下:
不同熔炼工艺的适用领域以及优缺点
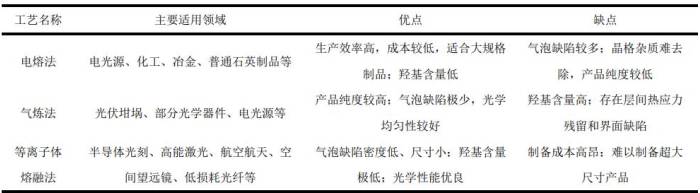
冷却阶段,熔体内部气体溶解度随温度下降而降低,过饱和气体会析出,生成二次气泡,进一步加剧缺陷问题。
气泡怎么检测?从肉眼到智能机器视觉
人工目检:简单方便,但主观性强,仅适合初步筛查。
显微定量检测:依据国标GB/T5949—2014,显微镜可精准统计微米级气泡,但属于切片取样,难以实现全件在线检测。
X射线无损探伤:非接触扫描,检测深度大,可看清制品内部气泡分布。
机器视觉检测:搭配机械臂与图像算法,自动识别、统计微气泡,检测率可达97.5%,是行业自动化检测的重要方向。
如何抑制气泡?原料-工艺-检测协同发力
源头把控原料
优先选择花岗伟晶岩石英或者合成石英砂;结合热爆裂、微波、酸浸、氯化焙烧等物理-化学协同提纯工艺去除包裹体;优化颗粒球形度与粒度级配,提升堆积密度,减少粉体裹挟空气。
优化熔制全流程
温度:采用阶梯慢升温、分区控温,匹配两段式冷却策略,平衡气泡上浮与抑制二次析出。
压力:真空抽除间隙气体,高温加压把微小气泡压缩溶解进基体。
物理场辅助:搅拌、超重力离心、超声空化,克服石英熔体高黏度,加速气泡排出。
智能调控:利用在线检测数据,反馈动态调整熔炼参数,摆脱传统离线检测的滞后性。
结语
目前行业仍存在三大痛点:气泡多因素耦合的机理研究尚不充分;石英原料高效低成本提纯难;多物理场耦合下工艺精准控制难度大。
未来,行业需要借助原位动态表征+多物理场仿真完善气泡演化理论;开发低成本环保提纯技术,扩大合成石英砂应用;搭建在线检测+AI算法的自适应智能制造系统,同时升级自动化全尺度缺陷检测技术。
高纯石英的气泡治理,不是单一环节的改良,而是原料、工艺、检测全链条协同创新。突破低气泡高纯石英制备技术,对光伏、半导体产业链自主可控具备重要现实意义。
参考来源:
汪郑鹏等.高纯石英制品中气泡缺陷形成机理与调控
张晨曦等.高纯石英砂的研究进展:从原料提纯到功能化应用
许雪芹等.高纯石英砂气液包裹体去除方法研究现状
(中国粉体网编辑整理/九思)
注:图片非商业用途,存在侵权告知删除!