400-818-3339
在锂离子电池的制造链条中,石墨负极材料的粒度分布绝非一组冰冷的实验室数据,它直接决定了电池的能量密度、循环寿命、倍率性能乃至核心安全边界。随着新能源汽车与储能产业对电池品质要求的持续升级,下游电池厂商对负极石墨的粒度控制精度要求已经从微米级提升到亚微米级,粒度检测的稳定性、准确性与全流程适配性,成为负极材料企业构建核心竞争力的关键一环。作为国内粒度检测领域的标杆产品,欧美克Topsizer系列激光粒度分析仪凭借针对性的技术设计与长期落地的行业实践,正在成为石墨负极材料生产质控环节的核心标配设备。
直击行业痛点:石墨负极粒度质控的核心挑战
石墨类负极材料的粒度控制,贯穿从原料粉碎、粒形整形、石墨化处理到分级筛分、成品包覆的全生产流程,任何一个环节的粒度波动都可能传导至最终电池产品,引发连锁性能问题。行业长期实践形成的共识显示,当负极石墨的平均粒径稳定控制在16-18μm且粒度分布高度集中时,电池才能实现最优的初放容量与首次充放电效率。
实际生产中,企业却长期面临多重质控难题:粒径过小会大幅降低石墨颗粒的抗折强度,极片辊压过程中极易产生内部微裂纹,在电池高温循环场景下甚至出现颗粒折断失效;粒径过大则直接拉低极片压实密度,严重限制电池体积能量密度的提升。更值得警惕的是,哪怕负极材料中仅存在占比不到0.5%的60-100μm级大颗粒,都有可能刺穿电池隔膜,引发内部短路,成为动力电池与储能系统中不可忽视的安全隐患。
与此同时,石墨材料本身的疏水性特质,也给常规粒度检测带来了显著挑战。未经特殊优化的检测流程中,石墨颗粒极易在水相介质中漂浮团聚,导致检测结果失真、不同批次数据重复性差,无法真实反映生产线的物料状态。而含量不足1%的细粉颗粒,其散射光信号极其微弱,普通单光源激光粒度仪往往无法精准捕捉,极易漏掉影响电池低温性能与首次效率的关键细粉组分。这些长期存在的行业痛点,倒逼粒度检测设备厂商推出更具针对性的解决方案。
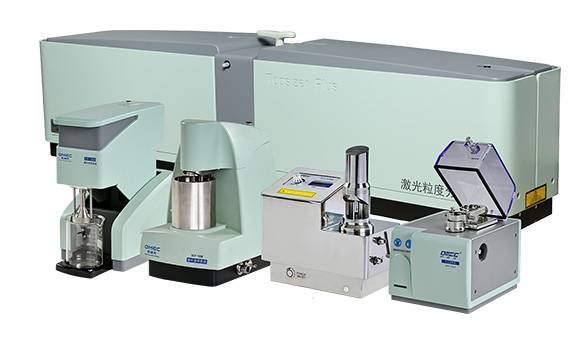
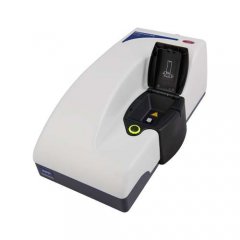
▲ 欧美克Topsizer 激光粒度分析仪
● 测试范围:0.02-2000μm(湿法)0.1-2000μm(干法)
● 重复性:优于0.5%(标样D50偏差)
● 准确性:优于0.6%(标样D50偏差)
技术定向突破:双光源架构适配石墨检测全场景
针对石墨负极材料的专属检测需求,欧美克Topsizer系列激光粒度分析仪从底层光路架构开始进行定向技术优化,其搭载的红蓝双光源设计,彻底补齐了传统单光源激光粒度仪在小颗粒散射光信号捕捉上的检测盲区。98通道的高精密探测器阵列,配合傅立叶变换光路系统,能够同时采集不同角度的蓝光与红光散射信号,对亚微米级细颗粒的识别灵敏度大幅提升,即便是占比极低的细粉组分也能实现精准定量,完全满足当前锂电行业对亚微米级粒度控制的精度要求。
在实际测试流程中,Topsizer系列集成的智能超声分散系统与自动进样器形成协同,可根据石墨样品特性自动匹配超声功率与分散时长,配合可自定义添加的表面活性剂分散体系,从根源上解决了石墨颗粒疏水性导致的漂浮、团聚难题。设备单次完整测量仅需10秒,即可输出包含D10、D50、D90在内的完整粒度分布报告,分散指数评估、激光自动校正功能同步运行,从硬件层面最大程度降低人为操作带来的结果偏差。
不同于通用型粒度检测设备,Topsizer系列专门针对锂电行业开放了自定义粒径段设置、坐标轴无级可调等功能,支持用户同时输出体积分布、长度分布等多维度结果,完全贴合石墨负极材料从原料入厂检验、生产过程中控到成品出厂全环节的检测需求。设备覆盖的宽广量程,既可以完成人造石墨、天然球形石墨成品的精准检测,也能适配硅碳复合负极、硬碳软碳等新型负极材料的研发测试场景。
三类石墨负极场景实测数据深度对比
依托欧美克Topsizer系列不同型号的定向技术特性,人造石墨、天然球形石墨、硅碳复合负极三类主流负极材料的粒度质控,实现了差异化的精准适配,实测数据的稳定性与场景匹配度均达到行业标杆水平。
1. 人造石墨场景:量产线中控全流程适配
人造石墨是当前动力电池负极的主流品类,其粒度质控核心要求是D50稳定控制在16-18μm区间,D10≥6μm、D90≤35μm,避免细粉过多影响首次充放电效率,同时严格筛除60μm以上的异常大颗粒。
基础款Topsizer:针对常规量产线中控场景,红蓝双光源架构搭配98通道探测器阵列,对人造石墨的D50测试重复性误差≤0.5%,D10、D90测试重复性误差≤1%,10秒即可完成单样全粒度分布输出,完全满足产线每2小时1次的中控检测频次要求,单台设备可覆盖年产1万吨级人造石墨产线的全环节质控需求。
高端款Topsizer Plus:针对头部企业全自动化产线,量程拓展至0.01-3600μm,搭载全自动进样与闭环超声分散系统,可实现24小时无人值守连续测试,对人造石墨中占比0.3%的60μm级大颗粒识别准确率达到100%,测试结果与国际主流粒度检测标准偏差≤1%,彻底打通上下游供应链数据互认链路,避免跨厂商检测数据偏差导致的品质纠纷。
2. 天然球形石墨场景:细粉精准定量适配
天然球形石墨的原料来自天然鳞片石墨,经过球化整形后粒度分布更窄,其质控核心难点是精准捕捉整形过程中产生的2μm以下超细细粉——这类细粉占比超过8%就会直接降低电池首次效率,同时影响极片加工的涂布稳定性。
基础款Topsizer:依托蓝光辅助光源对亚微米颗粒的高灵敏度散射信号捕捉能力,可精准定量天然石墨中占比0.5%的2μm以下细粉,测试结果相对偏差≤3%,远优于传统单光源粒度仪15%以上的偏差水平,帮助产线精准调控球化整形工序的转速与时长,将天然石墨的细粉占比稳定控制在5%以内。
高端款Topsizer Plus:升级的Mie散射反演算法进一步优化了亚微米颗粒的信号解析能力,对天然石墨中1μm级超细颗粒的分辨力提升40%,可输出长度分布维度的细粉占比数据,帮助研发人员优化球化整形的分级工艺,将天然球形石墨的粒度分布跨度(D90-D10)控制在20μm以内,大幅提升天然石墨的循环寿命表现。
3. 硅碳复合负极场景:宽粒度级配精准表征
硅碳复合负极是下一代高能量密度电池的核心方向,其颗粒体系是微米级石墨基体与纳米级硅基颗粒的混合体系,粒度分布跨度极大,常规粒度仪极易出现小硅颗粒信号丢失、大石墨颗粒信号失真的问题。
基础款Topsizer:红蓝双光源的协同作用,同时覆盖纳米级硅颗粒与微米级石墨颗粒的散射信号,可完整输出硅碳负极从0.1μm到100μm的全粒度分布,测试结果的RSD(相对标准偏差)≤2%,解决了传统单光源设备无法同时精准表征宽粒度级配体系的行业痛点。
高端款Topsizer Plus:拓展的超宽量程与升级的探测器阵列,可精准识别硅碳负极中占比极低的100μm以上团聚大颗粒,避免这类颗粒刺穿隔膜引发的安全风险,同时支持自定义粒度段统计功能,可直接输出硅相颗粒与石墨基体颗粒的各自粒度占比,大幅缩短硅碳负极材料的研发迭代周期。
三类场景的实测数据验证了Topsizer系列的差异化适配能力:基础款Topsizer以高性价比满足绝大多数负极企业的常规质控需求,高端款Topsizer Plus则面向头部企业的自动化产线与前沿材料研发场景,从质控端为锂电负极材料的性能升级提供了坚实的粒度表征支撑。
全流程价值落地:从实验室数据到生产品质闭环
对于负极材料生产企业而言,粒度检测的核心价值从来不是获得一组孤立的实验室数据,而是通过稳定、可溯源的检测结果,打通上下游供应链的品质协同链路。依托成熟的技术体系,Topsizer系列的检测结果与国际主流粒度检测标准实现了高度对齐,测试数据完全契合GB/T 19077《粒度分析 激光衍射法》与GB/T 24533-2019《锂离子电池石墨类负极材料》的规范要求,企业无需耗费大量时间进行检测方法开发与跨平台方法转移,即可实现上游原料供应商、自身生产车间与下游电池厂商之间的粒度数据互认,大幅降低全产业链的品质沟通成本。
在负极材料的实际生产场景中,Topsizer系列已经成为诸多头部企业质控实验室的核心设备:在原料入厂环节,它可以快速对不同批次石油焦、针状焦、天然鳞片石墨进行粒度筛查,从源头避免不合格原料进入生产线;在粉碎、分级工序的中控环节,高频次的快速检测能够实时反馈工艺波动,帮助产线操作人员及时调整设备参数,将产品粒度偏差控制在极小范围内;在成品出厂检验环节,高重复性的检测结果可以严格筛除带有异常大颗粒的不合格批次,从质控端直接规避后续电池应用中的短路风险。
目前,Topsizer系列已经形成了覆盖不同应用层级的产品矩阵,从基础款Topsizer到自动化程度更高的Topsizer Plus,可分别满足中小负极材料企业常规质控、头部大型企业全自动化无人检测等不同场景的需求,全国范围的上门调试与售后保障服务,也让设备在锂电产业集群区域实现了快速落地。
随着锂电池产业向着更高能量密度、更高安全等级的方向持续演进,石墨负极材料的粒度质控正在从单一的成品检测,向全生产链的动态粒度调控升级。以欧美克Topsizer系列为代表的高性能激光粒度分析仪,正在从检测工具转变为企业优化生产工艺、构建品质护城河的核心支撑,用微米级的精准把控,为整个锂电产业的安全升级筑牢最坚实的颗粒防线。