400-818-3339
2026年被行业公认为半固态电池量产装车元年,国内多家车企的搭载车型陆续交付,全固态电池也在中试线层面快速推进工程验证。当产业的核心矛盾从“做出高参数样品”转向“实现车规级稳定量产”,固态电解质粉体的微观质控能力,正在成为决定整条产业链爬坡速度的关键变量。其中,粒径分布作为贯穿材料合成、电极制备、电芯集成全流程的核心指标,其检测精度与场景适配能力,直接决定了电解质粉体的离子传输效率、固固界面稳定性,最终深刻影响电池的功率密度、循环寿命、安全性能与高低温表现。在这一背景下,国产粒度检测设备厂商正在从单一仪器供应商,升级为全场景质控解决方案的共建者,推动固态电池产业跨过“实验室表现优秀、量产线良率不足”的共性卡点。
产业竞速背后,粒度质控从“边缘参数”升级为核心关卡
当前国内固态电池产业已经形成清晰的落地节奏:半固态电池率先依托现有产线技改实现规模化装车,多款车型续航突破1000公里;全固态电池则聚焦硫化物、氧化物两大主流路线攻坚,宁德时代、国轩高科等头部企业均明确2027年推进小批量生产及装车测试,行业普遍预期2030年左右实现全固态电池规模化商用。
但产业化推进过程中,大量企业遭遇了共性瓶颈:同一电解质配方在实验室小试阶段能稳定实现高离子电导率,放大到百吨级产线后,不同批次产品的电芯循环寿命波动幅度超过30%。深入排查后发现,核心问题并非材料配方偏差,而是粉体粒度分布的一致性失控——哪怕D50粒径仅出现2μm的偏差,都会导致电解质片内部孔隙率大幅变化,直接打断锂离子连续传输网络,最终引发电芯内阻飙升、循环跳水等问题。
过去行业更多将粒度分布视为一项常规辅助检测指标,如今它已经成为打通全链条性能的核心抓手。固态电池内部完全依靠颗粒之间的硬碰硬接触实现离子传导,没有液态电解液的天然浸润填充效果,粒度分布直接决定了粉体的堆积致密程度、固固接触点数量、界面应力缓冲能力,最终覆盖影响电芯的致密度、倍率性能、循环稳定性、加工良率、安全表现与高低温适应性六大核心维度。在车规级百万公里寿命、PPB级缺陷率的严苛要求下,粒度质控能力已经成为头部电解质企业拉开产品差距的核心技术壁垒。
多路线差异化质控:不同体系电解质的粒度检测全流程实操细节
不同技术路线的固态电解质,由于化学特性、合成工艺、应用场景的差异,对粒度质控的要求截然不同,没有一套通用的标准方案可以覆盖所有场景。针对当前产业内主流的四大电解质体系,行业已经沉淀出覆盖样品前处理、参数设置、数据校准全环节的成熟定制化粒度检测实操规范,每一个细节的调整,都直接决定最终数据的准确性:
硫化物电解质体系:这类材料对水汽极度敏感,遇水会发生反应释放硫化氢等有毒气体,同时粉体本身硬度低、质软,常规干法检测的高压分散气流容易导致颗粒发生破碎,直接改变原始粒度分布。因此检测全流程必须在水氧含量低于0.1ppm的惰性气氛手套箱内完成,同时将干法分散气压严格控制在0.1MPa以内,既保证粉体充分分散不团聚,又避免颗粒被气流打碎。进样环节采用密封式负压取样,全程不与外界空气接触,检测结束后所有残留粉体统一在手套箱内无害化处理,最终精准捕捉到材料的真实粒度分布,数据平行误差控制在1%以内。
石榴石型LLZO氧化物电解质体系:这类粉体硬度高、脆性大,同时超细颗粒的表面能极高,极易发生硬团聚,普通水相湿法检测会在材料表面生成碳酸锂杂质,破坏粉体本征特性。因此检测必须采用提前经过分子筛除水、含水率低于50ppm的无水乙醇作为有机分散介质,搭配0.3wt%的油酸作为分散剂,在300W功率下低功率超声分散3-5分钟,既能彻底打碎亚微米级的团聚体,又不会让硬质颗粒发生过度破碎。检测前提前将体系背景噪音清零,规避分散介质中的微小杂质干扰,最终统计得到的粒度数据与烧结后的晶粒尺寸匹配度超过95%。
NASICON型磷酸盐电解质体系:这类粉体在合成过程中容易出现少量大粒径团聚体,这些团聚体在极片辊压过程中会形成局部应力集中,直接刺破厚度仅20μm的薄型电解质隔膜引发短路。常规检测的少量取样很容易遗漏这类占比极低的大颗粒,因此必须采用大进样量的湿法检测模式,单次检测取样量提升至5g以上,搭配大流量循环泵让粉体在管路中均匀流动,确保百万级颗粒统计样本中不遗漏0.1%含量以上、粒径超过20μm的大粒径杂质。检测完成后自动生成大颗粒占比专项报告,从源头堵上量产电芯的安全隐患。
凝胶复合固态电解质体系:这类电解质属于有机-无机复合体系,内部的高分子基体在常温下具有一定粘性,常规干法检测很容易出现颗粒粘壁、进样管路堵塞的问题。因此检测需要配套低温进样模块,将进样仓温度控制在5℃以下,让粘性颗粒保持刚性状态,同时搭配聚四氟乙烯材质的全通路防粘处理,彻底避免粉体粘附导致的检测数据失真。检测过程中采用分段式进样模式,分3次逐步将粉体送入检测区,避免一次性进样浓度过高引发多重散射误差,精准区分有机相和无机相的粒度分布差异。
不同体系电解质的这些差异化检测要求,意味着传统标准化粒度设备很难满足产业端的细分需求,必须针对每一类材料的特性进行定向定制优化,才能拿到真实可靠的粒度质控数据。
场景重构:从手套箱到万吨产线,粒度检测告别“单一标准”
固态电解质的特殊属性,对粒度检测的场景适配能力提出了前所未有的挑战。不同技术路线的电解质材料,对检测环境的要求截然不同:硫化物电解质对水汽极度敏感,遇水会发生反应产生有毒气体,全程必须在无水无氧的惰性气氛环境中完成检测;氧化物电解质化学稳定性更强,但对分散精度要求极高,需要精准控制分散介质与分散强度,避免超细颗粒发生团聚;聚合物电解质则需要兼顾低温环境与柔性分散条件,防止检测过程中材料发生形态变化。
与此同时,产业端的检测场景也在快速分化:高校与科研院所的实验室需要适配手套箱的集成式检测系统,在保障操作安全的前提下拿到精准的科研数据;中试线企业需要兼顾多品类样品的灵活检测能力,快速完成不同批次产品的工艺调试;万吨级量产工厂则需要在线粒度检测系统,24小时不间断对产线粉体进行实时质控,第一时间预警粒度分布偏差。传统单一模式的粒度检测设备,已经无法覆盖固态电池全链条的差异化需求。
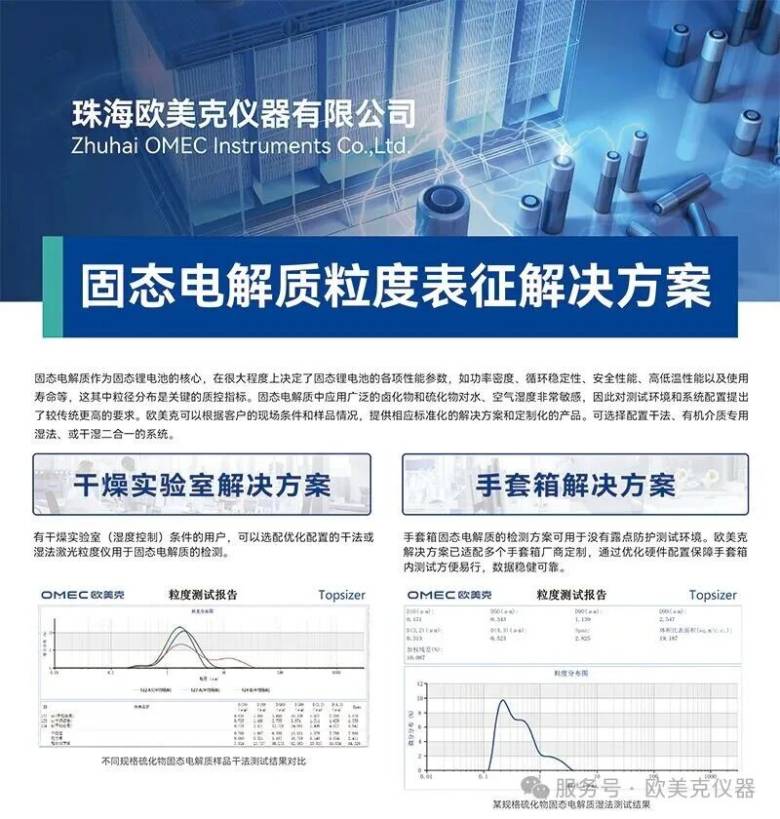
针对这一行业痛点,欧美克基于三十余年颗粒表征技术积累,跳出“一台仪器适配所有场景”的传统思路,能够根据客户的现场条件和样品特性,提供标准化解决方案与深度定制化产品组合。客户可按需选择配置干法、有机介质专用湿法,或是干湿二合一的复合检测系统,让精准粒度质控在无水无氧手套箱、常规实验室、量产车间等不同环境下都能稳定落地,彻底打破不同技术路线电解质粉体的检测场景限制。
针对手套箱场景,设备采用小型化模块化设计,无需改造手套箱箱体即可直接通过标准过渡舱送入安装,全电路采用本安防爆设计,完全适配惰性气氛环境下的长期稳定运行;针对有机介质湿法场景,设备全管路采用PTFE+氟橡胶耐腐材质,所有接触有机溶剂的部件都经过耐溶胀验证,支持二甲苯、正庚烷、无水乙醇等多种惰性溶剂自由切换;针对产线在线质控场景,设备搭配自动取样、自动清洗模块,可对接产线DCS系统实现粒度数据实时上传,一旦粒度分布超出预设阈值立即自动触发产线预警,实现从“事后检测”到“事前防控”的质控升级。
产业一线落地:定制化方案打通量产真实卡点
这套全场景适配的粒度质控方案,已经在固态电池产业链多个关键环节完成落地验证,解决了多个长期困扰产业的真实难题。
国内某深耕硫化物电解质的头部初创企业,在百吨级产线投产阶段遇到了量产一致性难题:不同批次电解质粉体的粒度分布波动过大,下游电芯的循环寿命良率不足70%。欧美克技术团队进驻产线后,针对硫化物材料的特性定制了专用干法检测系统,将整套设备集成到产线配套的惰性气氛手套箱中,优化了进样、分散、检测全流程的密闭性设计,彻底隔绝水汽干扰,同时将分散气压精准锁定在0.1MPa的安全区间,避免软质颗粒破碎。依托这套系统,企业将不同批次粉体的粒度分布跨度控制在0.8以内,电解质片压实密度提升12%,下游电芯循环良率快速突破92%,顺利通过头部车企的车规级验证,拿到了数亿元的年度采购订单。
国内某顶尖高校固态电解质重点实验室,长期从事硫化物电解质的基础研究,此前改造进口粒度仪适配手套箱不仅成本高昂,还始终无法解决测试数据出现异常拖尾的问题,严重影响核心论文的发表进度。欧美克团队针对实验室的手套箱尺寸、操作流程和样品属性,定制了小型化干法粒度检测系统,直接集成到手套箱内部,优化了分舱式进样设计,既实现了测试全程无水无氧,又做到了95%以上的样品回收,设备安装次日即可稳定出样,测试数据的重复性和准确性远超此前改造的进口设备,为团队发表多篇顶刊论文提供了关键的粒度数据支撑。
国内某头部动力电池企业的氧化物固态电池中试线上,技术团队需要同时验证正极、电解质、硅基负极等十余种不同粉体的粒度级配方案,传统单一检测模式的设备无法同时适配所有样品的检测需求。欧美克为其搭建了干湿二合一的粒度检测平台,干法模式适配易氧化、怕水的粉体样品,有机介质专用湿法模式适配对分散精度要求高的氧化物粉体,一套系统覆盖了中试线几乎所有粉体的检测需求,帮助企业将新配方的调试周期从3个月缩短至4周,大幅加速了全固态电池的中试线验证进度。
国内某专注于储能场景的固态电池企业,在推进万吨级电解质产线建设时,需要搭建24小时不间断的在线粒度质控体系。欧美克为其定制了产线级在线粒度检测系统,在粉体合成、球磨分级、成品出料三个关键节点分别布置检测点位,实时采集粒度分布数据上传至产线控制系统,一旦D50偏差超过±0.5μm自动调整分级机参数,最终将产线不同批次产品的粒度分布一致性提升至98%以上,配套的储能电芯循环寿命突破12000次,大幅超出行业平均水平。
国产设备突围:在产业化窗口期共建颗粒质控新体系
当前国内固态电池产业正处在半固态放量、全固态攻坚的关键窗口期,《新型电池产业发展“十五五”规划》明确了2030年全固态电池初步实现规模化应用的目标,整个产业链的投融资与产能建设都在快速推进。过去国内高端粒度检测设备长期依赖进口,设备适配性差、定制化周期长、服务响应慢,已经成为固态电池产业化爬坡的隐性短板。
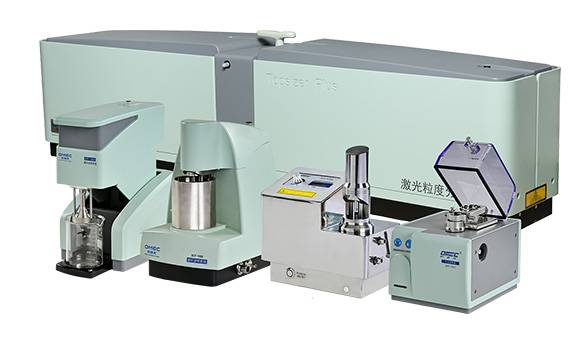
欧美克Topsizer激光粒度分析仪
以欧美克为代表的国产粒度表征企业,正在凭借深度场景化的解决方案,打破海外设备在高端锂电领域的长期垄断。不同于传统仪器供应商只提供标准化硬件的模式,国产厂商已经深度嵌入到固态电池产业链的工艺开发环节,和电解质企业、电池厂商、科研院所联合开发粒度级配方案,把粒度质控的端口从最终成品检测,前置到材料合成、球磨分级、混料涂布的每一个生产环节。
从微米级的颗粒精准检测,到万吨级产线的粒度分布稳定控制,粒度质控能力的升级,正在为中国固态电池产业构筑起一条差异化的竞争优势。当整条产业链都能把粉体颗粒的尺寸偏差控制在微米级别,固态电池跨越成本、良率、一致性的量产瓶颈,就拥有了最扎实的微观工艺底座。这条从实验室延伸到量产车间的颗粒质控新路径,也将成为中国固态电池在全球产业竞速中实现领跑的重要支撑。