中国粉体网讯 烧结,是指陶瓷材料晶粒长大、晶界形成的同时逐渐致密化的过程,其作为先进陶瓷制备的关键步骤,极大地影响着材料的结构和性能。如今,陶瓷材料烧结技术不断创新发展,百技争锋,各显神通。
无压烧结
无压烧结是在大气压力下对陶瓷粉体进行烧结。由于无外界施加的驱动力,主要依靠液相表面张力实现致密化,这对粉体的粒度和纯度要求较高。同时,需添加适量烧结助剂形成充分的液相促进致密化。该工艺简单,对设备要求较低,适合大批量生产形状复杂的陶瓷产品。
缺点是需要提高烧结温度促进陶瓷致密化,而过高的温度容易导致粉体分解和晶粒的异常长大,且大量烧结助剂形成的液相在降温后会以玻璃相的形式残留在烧结体中,导致陶瓷难以达到理论密度,力学强度相对较低,易变形开裂。
自蔓延燃烧合成(SHS)
自蔓延燃烧合成是利用反应物之间的高化学反应热的自加热和自传导来实现陶瓷材料的快速烧结,其燃烧速度很快,达到0.1cm▪s-1~20cm▪s-1,反应温度通常在2500℃以上,通过将粉体或生坯直接点燃,凭借自身反应放热实现烧结和致密化,但由于在燃烧过程中会产生大量气体,烧结时间短,导致产物致密度较低。
反应烧结法(RS)
反应烧结是陶瓷原料成型体在一定温度下通过固、液、气相发生化学反应发出大量热使其致密化的过程。
RS在烧结前后几乎没有尺寸收缩,能够得到各种形状复杂的陶瓷制品,其烧结温度低,烧结时间较短,制品气孔率较高,机械性能较差,优缺点明显,具有明显的局限性。
感应加热(IH)
感应加热是通过感应线圈一端连接高频交流感应电源,一端放入待加热材料,通过变化的交流电源产生的感应电流实现材料内部加热。
IH主要针对导电性好的材料,由于大部分陶瓷是绝缘性质,通常需要石墨作为介质进行热传递。且存在许多问题,如陶瓷介电性能、能量转换效率、安全性等,还需要进一步开发完善。
超快速高温烧结(UHS)
UHS的原理是石墨毡在电流作用下产生大量焦耳热,使整个烧结系统快速达到较高温度(可高达3000℃),并通过辐射和热传导对生坯快速加热完成烧结。
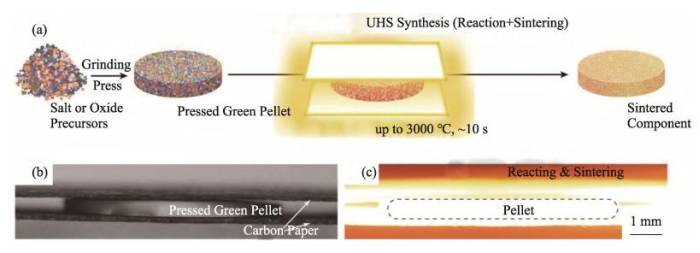
超快高温烧结制备陶瓷的工艺流程
UHS技术具有超快升温、超快冷却、细化晶粒、减少颗粒迁移、可烧结异型材料等优点;缺点是工况不易控制、对于需要排胶的样件,在烧结时可能会有残碳、需要进一步后处理等。此外,还有一些工艺问题如开裂、翘曲、发黑、污染、孔隙等尚待解决。
高能激光烧结(HLS)
高能激光烧结技术通过三维软件设计打印模型,采用高能激光按照预设路径将粉末熔融,激光中心温度可以达到2000℃甚至更高,通过调整激光器功率、速度、振镜偏转角度、场镜聚焦、铺粉过程等工艺参数来优化打印效果。
HLS技术能够根据所需模型实现异形结构件快速成型,在特定场合具有明显优势。然而,其设备、工艺不够成熟,存在裂纹、变形、精度低、表面粗糙等问题,需要加强对专用粉体开发、设备优化、工艺稳定性优化、表面粗糙度改善、微观结构控制等。
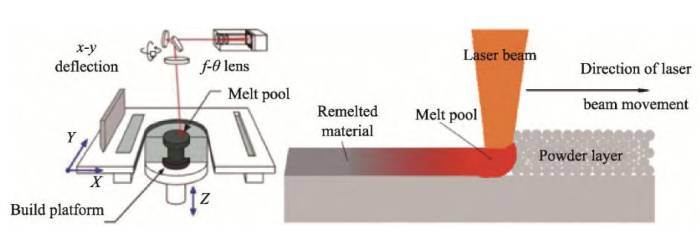
HLS示意图与熔池理论
热压烧结(HP)
热压烧结是一种通过外加机械压力在高温状态下促进粉体烧结的工艺。其可以采用相对较少的烧结助剂,进而减少陶瓷中玻璃相,提高陶瓷的强度和热导率。由于外加轴向压力,所得产品致密度高、强度高。
HP技术往往采取单向加压方式,其制品形状和尺寸受到模具的限制,同时单向加压会导致坯体压力分布不均,容易造成陶瓷烧结综合性能的各向异性,并造成晶粒严重取向。
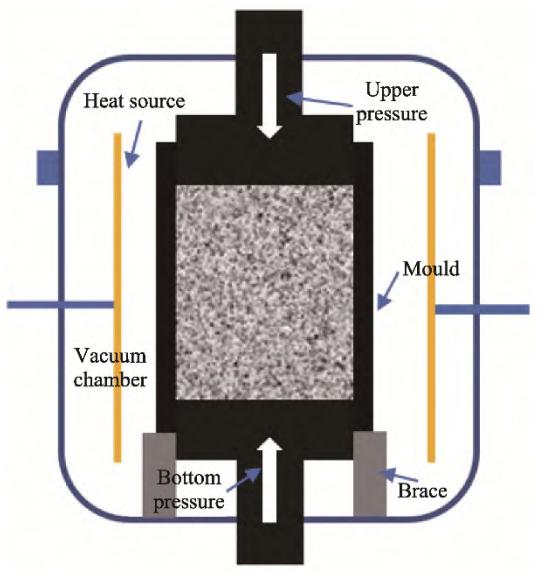
HP示意图
热等静压烧结(HIP)
热等静压烧结是通过向烧结炉内通入一定量的气体,达到较高的压力(通常在200MPa左右)。高压提供烧结驱动力,促进颗粒接触,抑制其分解,促进内部孔隙的消除,并降低该过程对烧结助剂的依赖性。
由于热等静压烧结通常采用气体作为加压介质,材料各部位受到的压力基本相同,制备的材料各向同性、均匀性较好,产品密度基本可达到理论密度,高温性能优异。但是其设备昂贵、成本相对较高。
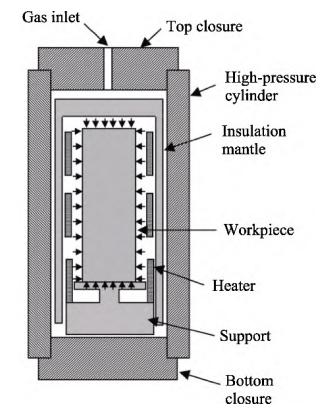
热等静压烧结炉结构示意图
振荡压力烧结技术(OPS)
其原理是在恒定压力基础上再叠加一个频率、振幅可调的动态压力,通过连续振荡压力产生的颗粒重排提高烧结前粉体的堆积密度,同时振荡压力也为粉体烧结提供更大的驱动力,从而促进晶粒旋转和滑移、塑性流动从而加快坯体致密化。
振荡压力烧结能够制备高致密高强度的样件,但也存在一些缺陷,如模具限制、污染等。
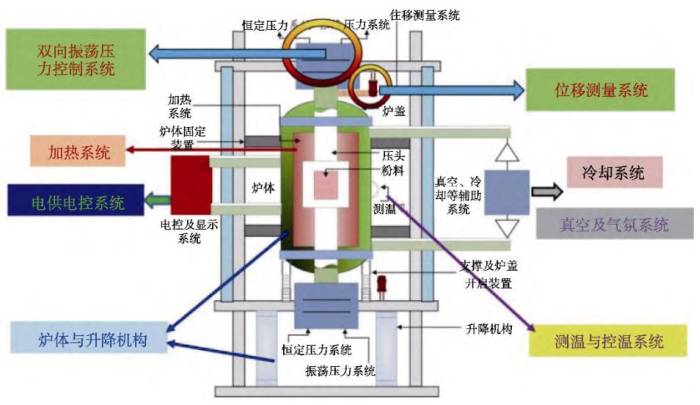
振荡压力烧结设备示意图
爆炸烧结(ES)
利用炸药爆轰产生的能量,以激波的形式作用于金属或非金属粉末,使其在瞬态、高温和高压下发生烧结的一种材料加工或合成技术。爆炸粉末烧结具有烧结时间短(一般为几十微秒)、作用压力大(可达0.1GPa~100.0GPa)的特征,能够烧结出近乎密实的材料,同时还具备快速冷却的特性,能够保持粉末的优异特性,在一些特殊陶瓷领域能够得到一定应用。
爆炸烧结缺点也非常明显,如烧结工件形状单一,不利于机械化生产,同时难以控制工艺参数等,此外,也很容易产生裂纹、残留孔隙等缺陷,还存在许多难以克服的问题,目前未能进行广泛使用。
放电等离子烧结(SPS)
放电等离子烧结主要特点为脉冲直流形成的直接焦耳加热,通常还会施加机械压力以辅助烧结。
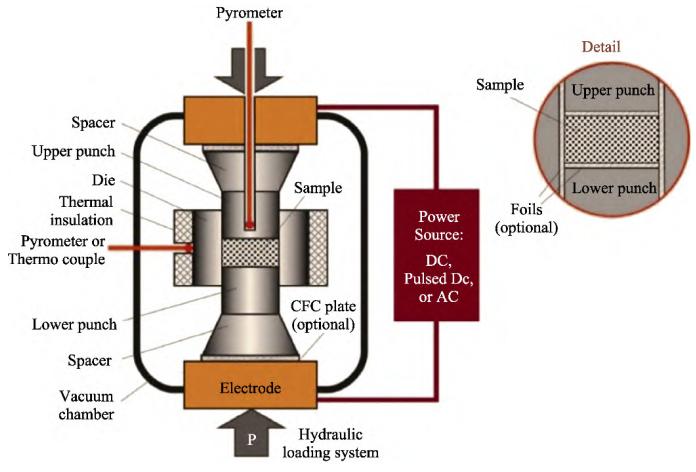
放电等离子体烧结设备示意图
与传统烧结技术相比,SPS技术能够有效降低烧结温度,极大地缩短烧结时间,抑制晶粒高温生长,提高材料性能,具有广阔的商业前景。但是,其还存在一定的局限性,如烧结过程中电场效应机理不明晰,工艺参数相对不易控制,由于模具材料限制,通常导致样品污染,需要进行二次处理。此外,产品尺寸、外形等受到一定限制,不适用于某些大尺寸、复杂结构产品的制备。
微波烧结(MS)
微波烧结是一种利用微波加热来对材料进行烧结的方法。对于陶瓷而言,利用材料在电磁场作用下产生电子极化、原子极化、界面极化等介质极化现象,材料吸收微波能转化为内能,使材料均匀受热,最终完成致密化。
MS具有快速加热、烧结温度低以及高效节能等优点。由于微波对大多数陶瓷材料有很大的穿透性,可以均匀地加热工件,减小高温烧结过程中的温度梯度,从而降低由膨胀不均匀产生的材料变形,被称为新一代烧结技术。但其设备相对复杂、材料微波性能影响较大,而且对于大批量、大尺寸生产受到一定限制,是难以避免的缺点。
冷烧结(CSP)
冷烧结技术是利用液相形式的瞬态溶剂和压力,通过陶瓷颗粒的溶解、沉淀过程实现陶瓷材料的快速致密化,其烧结温度低、时间短。但CSP技术通常需要较高的压力(350MPa~500MPa),其烧结致密度仍然相对较低,而且仅能制备简单形状、小尺寸样品,使其受到一定限制。
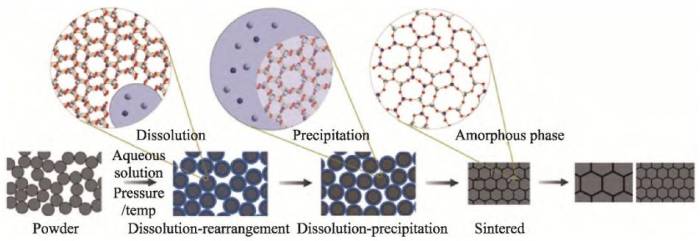
CSP技术致密化机理
闪烧(FS)
闪烧顾名思义就是时间极短。目前,主流的FS机理解释:焦耳热效应、弗兰克缺陷促进物质扩散、电化学还原、快速升温致密化。
由于FS极快,目前还存在一些问题,如无法精确测温,导致烧结机理难以进一步完善,无法精确控温,不利于实验重复性。此外,也不利于进行大批量制备,仅适用于某些特定材料。
气压烧结
气压烧结原理是在陶瓷粉体高温烧结过程中施加一定气体压力抑制分解,从而可以提高烧结温度,促进烧结致密化。气压烧结分为一步气压烧结法和两步气压烧结法。该工艺所得陶瓷粉体具有高致密度和优异的力学性能,但存在烧结温度和气压条件苛刻的局限,对设备要求非常高。
小结
为了进一步缩短烧结时间、提高效率、降低成本,业内进行了各种各样的探索。各类先进陶瓷烧结技术各有优劣,需要立足于具体应用场景,系统评估不同技术路径的综合效益,进行多目标优化下的理性取舍。
参考资料:
徐晓强等.陶瓷材料快速烧结技术研究进展
胡晓静.氮化硅陶瓷烧结技术研究现状
谭划等.先进陶瓷材料快速烧结技术发展现状及趋势
(中国粉体网编辑整理/黑金)
注:图片非商业用途,存在侵权告知删除!